 Cu ocazia anunțării proiectului „Atelier tradițional transilvănean de fierărie”, directorul muzeului Casei Mureșenilor, dr. Valer Rus, a prezentat, pe scurt, o analiză a evoluției fierăritului în Transilvania.
Cu acordul domniei sale, prezentăm cititorilor newsbv.ro această analiză, care deși este o chestiune științifică, este o lectură ușoară, pe înțelesul tuturor.
Din multe privințe fierul este mai folositor decât aurul, deși oamenii nesățioși râvnesc aurul mai mult decât fierul. [1]
1. Scurt istoric[2]
Meșteșugul fierăritului a asigurat buna desfășurare a activităților productive, începând cu cele casnice și încheind cu prelucrarea diferitelor materii prime și produse. Începuturile metalurgiei fierului sunt foarte vechi în Transilvania, datorită frecvenței zăcămintelor, mai ales a oxizilor din care s-a extras mai ușor.
Fierul și aurul au contribuit la înflorirea economică a Daciei. Zăcămintele de fier mai bogate erau în Transilvania, cu iviri la suprafață ca cele din vestul Apusenilor, sud-estul Transilvaniei, și mai ales cele din munții Poiana Ruscă, exploatate cert din antichitate. O parte din minereul extras aici era prelucrat de meșterii din cetățile dacice din Munții Orăștiei, apariția depozitului de unelte din Cetatea Mare de la Grădiștea de Munte, cu cele peste 400 de piese ale sale, nefiind întâmplătoare: nicovale, ciocane, clești, nituitoare, dințuitoare, crestătoare, pile, securi, bărzi, tesle, cuțitoaie, sfredele, scoabe, seceri, coase, greble, cosoare, sape, săpoaie etc.
Extragerea și prelucrarea minereurilor de fier se intesifică în perioada romană. Cuptoarele de redus minereu de la Berzovia indică exploatarea minelor de la Ocna de Fier. S-au găsit însă numeroase urme de ateliere de prelucrare și la Teliuc, Ghelar. Exploatarea zăcămintelor de fier se reduce considerabil în perioada migrațiilor. Exploatarea și prelucrarea fierului a continuat însă, evident în măsură mult mai mică, punctual sau individual de către locuitorii așezărilor post-romane, precum cele de la Bratei, Soporul de Câmpie, Bezid, din perioada secolelor IV-VI p. Chr. Mărturii arheologice ale prelucrării fierului din secolul X p. Chr. sunt consemnate în zona tradițională de exploatare/prelucrare de la Ghelar, cu importante cantități de zgură dar și un cuptor de redus minereul făcut din piatră, cu diametrul superior de 70 cm și cel inferior de 30 cm, și adâncimea de 1.5 metri. Partea inferioară era căptușită cu un material refractar. Curentul de aer era introdus printr-o deschidere aflată în partea de jos. Deasupra cuptorul avea un capac și o platformă de încărcare. În interior a fost găsită chiar o bucată mare de fier redusă.
Coloniștii germani aduși de regalitatea maghiară vor fi cei care vor pune bazele exploatărilor sistematice de la Rimetea (Trascău) și Rodna (Someș). Sașii de la Rimetea erau originari din zona Austriei, și se aflau în zonă încă din timpul invaziei mongole din 1241. Diploma referitoare la acești coloniști menționează categoriile socio-profesionale: cultivatorii minelor de fier (cultores), fierarii (ferri fabri), minerii (urburarii), cărbunarii (carbonarii), lucrătorii (laboratores), turnătorii de fier și ajutoarele lor (feri fusores).
La Rodna era o exploatare de fier în secolul al XIII-lea care și-a trimis materia primă până în Galiția. Ulterior începe profesionalizarea exploatării fierului din zona Munților Poiana Ruscă, prin mutarea cuptoarelor primitive de pe înălțimi sau din apropierea pădurii în văi unde era folosită forța hidraulică a apei pentru instalațiile de reducere a minereurilor și de prelucrare a fierului. În secolele XV-XVI există atestări documentare pentru exploatări și fierării în zona Hunedoarei în văile Cernei, Găvojdiei etc. Instalațiile acționate hidraulic de la Rimetea s-au păstrat până aproape de secolul XX.
Pe domeniul Hunedoarei se păstrau în secolul XVII cinci instalații de prelucrare a minereului de fier, numite mine de fier/vasbányák sau hamoruri/hammerwerke, compuse din cuptoare pentru reducere, ateliere de prelucrare a lupelor metalice în bare sau semiproduse. Două dintre ele, catalogate ca fiind românești, aveau cuptoarele pentru reducerea minereurilor sub același acoperiș cu cele pentru bătut fierul. În iaz puteau avea trei roți de apă: una care acționa foalele cuptorului de redus, una care acționa foalele cuptorului pentru călitul fierului în timpul prelucrării și roata care acționa ciocanul masiv pentru batere. Altă fierărie românească, pe lângă cele maghiare sau germane, este consemnată la „Mina nouă” pe apa Cernei, care avea o nicovala veche „făcută după tipul românesc”, acțtionată de roată de apă.
Fierăriile de tip românesc (oláh modra) pe lângă că aveau cuptorul împreună cu atelierul de prelucrare a fierului brut erau mai mici. Instalațiile germane erau mai mari, cuptoarele fiind separate de atelierul cu ciocan. Documentele epocii consemnează termeni cert românești precum codaică/kodájka, urs/urszuly, țăpușă/czapusa.
Alte exploatări de fier transilvănene importante au fost în sud-estul Ardealului la Lueta, Ocland, Mădăraș, Racoșul de Sus, Biborțeni, Bățanii Mici, Herculian, Filia etc. În Munții Apuseni erau exploatări la Moneasa și lângă Vașcău. În această zonă s-a practicat exploatarea minereurilor la suprafață, ulterior prin doline cu puțuri, care poate fi constatată până astăzi prin urme descrise plastic astfel: „Groapă lângă groapă, movile acoperite cu iarbă, unite unele cu altele, arată urme de minerit tâlhăresc făcut de veacuri”.
Descrierea minei de la Boi, din secolul al XVII-lea ne arată următorul inventar: un ciocan mare, 14 clești pentru fier, 4 clești mari, 4 tăietoare. Acestea erau completate de lopeți, fiare de găurit, bară de fier pentru ridicat, cinci cârlige de foale, două ciocane, un șopru pentru cărbuni acoperit cu șindrilă. Instalația pentru prelucrarea minereului era formată dintr-un cuptor, cu un grup de foale și o roată veche de acționare. Hamorul de fier, sub un acoperiș vechi, avea o nicovală mare împreună cu ciocanul acționat de o roată de apă, o troacă de lemn pentru călit, un ileu mic, două cuptoare vechi pentru încălzit fierul, un grup de foale cu roată și grindei nou. Hamorul mai cuprindea un cuptor pentru prăjit minereul o cantitate mai mică de minereu, 70 de bucăți de fier. Fierăria producea 25 măji de fier pe săptămână.
În epoca modernă locul fierăriilor tradiționale este luat de furnalele înalte și de instalațiile industriale, cu precădere în zona Hunedoara și în Banat. Fierăriile vechi își restrâng activitatea neputând concura cu producția de tip industrial, modernă. Inițiat dispar cuptoarele pentru reducerea minereului, ulterior instalațiile de prelucrare a fierului. Rămân centre tradiționale izolate de prelucrare a fierului la Vărzari, Rimetea. La Vărzari existau la începutul secolului XX încă 30 de făurării, metalul produs aici fiind însemnat cu marca producătorului, pupi sau pistrituri, pentru a fi diferențiate de alte produse concurente, atât în vederea înlocuirii în caz de proastă funcționare sau calitate, cât și pentru identitatea comercială. Rimetea a fost un centru meșteșugăresc foarte puternic, dar care a decăzut rapid în secolul al XIX-lea (de la 517 angajați în 1846 la 36 în anul 1890). Un alt motiv pentru reducerea activității de prelucrare/exploatare a fierului a fost diminuarea zăcămintelor de fier. Dacă la 1760 funcționau în Transilvania 19 cuptoare și 23 de fierării/hamoruri, în 1884 a dispărut ultimul cuptor, iar ultimul hamor avea doar un angajat în anul 1957.
În afară de instalațiile pentru extragerea și prelucrarea metalului brut, fierării au existat în toate satele. Meșterii acestora făceau o parte din unelte și le recondiționau pe cele uzate, ferecau mijloace de transport, care și căruțe, potcoveau animalele de tracțiune periodic. În majoritatea satelor meșteșugul a fost abandonat de localnici și preluat de țigani. Aceștia din urmă neavând alte mijloace de trai lucrau mai ieftin, acceptând trocul în schimbul muncii prestate. În secolele XX-XXI uneltele au fost înlocuite de mașini industriale, motiv pentru care fierăria a dispărut ca ocupație tradițională.
2. Tipologia uneltelor de fier
Meșteșugul prelucrării fierului nu a putut avea un caracter casnic datorită complexității, a dificultăților prelucrării materiei prime și a obligativității însușirii de către meșterii fierari a unor cunoștințe tehnice cu totul speciale. De-a lungul timpului, perioada alocată specializării în domeniul prelucrării fierului a variat, dar această perioadă, conform informațiilor oferite de scrierile păstrate, nu a fost niciodată sub 2 ani, uneori fiind necesari chiar 3 ani. Tehnicile dezvoltate empiric și transmise pe cale orală din generație în generație, multe dintre ele sub protectoratul „secretului meseriei”, au condus la obținerea de arme, unelte și felurite obiecte necesare activităților curente ale comunității.
Făcând o analiză sumară a uneltelor și obiectelor produse din fier, având în vedere operația predominantă de realizare sau ceea ce le conferă o notă specifică, acestea au fost grupate în 5 categorii[3], la care s-a luat în considerare în primul rând criteriul tehnic, după cum urmează:
Grupa I – Obiecte care se caracterizează prin necesitatea aplicării tratamentului termic:
Cuțite de plug, sape, seceri, satâre, cuțitoaie, cuțite, cosoare, foarfeci, clești.
Grupa II – Obiecte rezistente la șocuri:
Ciocane, instrumentar de mină (țapină, târnăcop), plugul de fier, partea metalică de la car, potcoave, scoabe etc.
Grupa III – Obiecte a căror îmbinare este realizată prin nituire:
Ferecături de uși, încuietori, balamale, cuiere, curse pentru animale, pirostrii, clopote, cercuri de butoi sau de roți, obiecte de cult etc.
Grupa IV – Obiecte a căror îmbinare este făcută la cald:
Lanțuri, grilaje de ferestre, opaițe, frigări, scări de șa, pinteni, vârfuri de săgeți de vânătoare
Grupa V – Obiecte turnate
Nicovale, plite de sobă, tuciuri, fiare de călcat etc.
CLICK pe poze pentru a se mări!
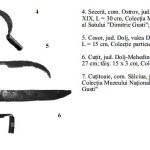
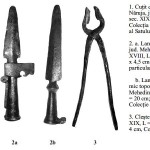
3. Tehnici de prelucrare a fierului
Prezentarea tehnicilor de prelucrare a fierului este structurată în funcție de temperatura la care se realizează fiecare dintre acestea.
A. Prelucrări la rece
Aceste tehnici au loc la temperatura mediului ambiant sau cu ușoare încălziri datorită interacțiunilor/frecărilor dintre obiectul prelucrat și unealta de lucru.
Această grupă cuprinde operațiuni precum: modelarea prin ciocănire, tăierea, ștanțarea, găurirea, incizarea, îndoirea, răsucirea, îmbinarea la rece adică nituirea; toate se folosesc, în special, pentru prelucrarea benzilor, barelor subțiri, tablei sau sârmei.
Ciocănirea constă în lovirea repetată a fierului cu ciocane de diferite mărimi și forme pentru obținerea unor suprafețe concave, îndoirea marginilor, întinderea unor suprafețe, în general pentru modelare. Această tehnică, la prima vedere simplă, aproape banală, necesită o pricepere și o măiestrie din partea meșterului fierar cu totul specială, având în vedere că suprafața ce urmează a fi obținută trebuie să fie aproape netedă, deci loviturile nu pot fi nici prea puternice, dar nici foarte slabe, iar raportul dintre intensitate și distanța dintre punctele de lovire trebuie să fie cât mai echilibrat.
În ceea ce privește tehnica tăierii și ștanțării (două tehnici de deformare plastică la rece) acestea se realizează în vederea îndepărtării surplusului de material, obținerii unor forme neregulate, dar și pentru a se imprima, sub presiune, decorul pe respectiva piesă; instrumentele folosite pentru aceste tehnici sunt, în special, foarfecele și ștanțele.
Orificiile cu rol ornamental și/sau funcțional erau realizate prin perforarea materialului cu ajutorul dornurilor, mandrinelor (unelte calibrate pentru lărgirea sau formarea găurilor din piese tubulare sau inelare), bolțurilor sau priboiurilor (unelte de perforat prin lovire constând dintr-o bară de oțel ușor, ascuțită la unul din capete).
Îmbinările la rece (nituirile) sunt acele îmbinări realizate prin suprapunerea a două sau mai multe piese care astfel sunt legate între ele, în primul rând, cu ajutorul unui nit. Niturile, în funcție de scopul pentru care au fost realizate (funcționale doar sau și cu scop ornamental) au capetele turtite sau cu floare, unele sunt polizate la filă sau realizate în relief. Uneltele folosite la efectuarea operației sunt ciocanele simple (pentru niturile cu cap turtit) și speciale (pentru realizarea florilor niturilor, dar și pentru protejarea celor deja realizate).
Incizarea (tehnică de ornamentație prin zgârierea suprafeței materialului) cu dalta și trasorul de diferite forme și mărimi, s-a practicat atât pentru ornamentare cât și pentru imprimarea inițialelor sau a semnului care identifică autorul.
B. Prelucrări la cald
În această categorie se încadrează operațiile de îmbinare, îndoire, răsucire, găurire.
Aceste tehnici sunt folosite în special la piesele masive astfel că împreună cu tehnicile de prelucrare la rece formează un ansamblu care permite obținerea unor tipuri multiple de obiecte din fier sau din aliajele acestuia cu carbonul (oțeluri).
Sudarea este operația de îmbinare nedemontabilă a două sau mai multe piese metalice, prin încălzire sau presare, cu sau fără adăugare de material.
Un procedeu pentru o astfel de îmbinare este acela în decursul căruia bucățile de material ce urmează a fi lipite sunt bătute la cald cu ciocanul până formează corp comun.
Un alt procedeu de sudură este acela al îmbinării în formă de „S” și apoi bătut, pentru mărirea rezistenței prin dublarea suprafeței de contact.
Trebuie să menționăm un procedeu original de sudare care constă în lipirea bratierelor (părțile laterale ale tablei din care se realizau clopotele de tablă pentru vite) prin înroșirea în foc cu ajutorul boraxului.
C. Tratamente termice
Tratamentele termice sunt procese tehnologice constând din încălziri, mențineri la o anumită temperatură, urmate de răciri cu viteze diferite, care se aplică atât semifabricatelor, cât și pieselor metalice finite, în scopul obținerii unui complex de proprietăți cerute de nevoile practicii; acest fapt se realizează grație structurii modificate prin tratament termic.
Particularitatea caracteristică a tratamentelor termice, care le deosebește de alte procese tehnologice (turnare, deformare plastică la cald și la rece), constă în aceea că scopul lor este de a modifica proprietățile prin schimbarea structurii, fără a produce vreo schimbare în forma și dimensiunile produselor.
Călirea este tratamentul termic care constă în încălzirea oțelurilor în domeniul austenitic, menținerea la temperatura respectivă pentru producerea transformării, urmată de răcire.
Pentru călirea oțelului, una din metodele uzitate de fierari consta în faptul că răcirea pieselor se făcea în bălegar sau în urina vitelor.
Dorim să menționăm și o altă metodă de călire, folosită, spre exemplu, pentru o daltă: „se încălzește un deget (circa 2 cm) din lungimea dălții până la roșu, dar nu se ține să se înroșească prea mult. După care o afunzi imediat în apă rece și-o miști iute. Ea imediat se va înnegri. O pui pe o piatră de polizor până ce culoarea îi devine albă-argintie”[4]; aceasta este o călire superficială (o călire pe adâncimi mici de 0.5-5 mm).
Călirea izotermă, realizată pentru îndepărtarea tensiunilor interne, se realiza în seu de oaie topit, procedeu constatat că s-a realizat în secolul al XVIII-lea și consemnat în documente din Bihor.
Cementarea cu carbon sau carburarea se realiza astfel: într-o baie de fontă fluidă realizată într-un creuzet pe vatra de foc sau în cuptor erau introduse bucăți de fier moale; în felul acesta fierul căpăta calități proprii oțelului prin difuzia carbonului în straturile superficiale ale piesei respective.
Pentru tratamentul termochimic de cementare o altă soluție era aceea de a îmbrăca unealta complet forjată și fasonată cu fragmente de copită de cal, intestine de pasăre și așchii de fier. Totul se așeza într-un cilindru de lut închis la capete, care era încălzit până devenea alb incandescent (930-9500 C); durificarea se realiza prin difuzia în pasta metalică a carbonului provenit din mangalul de mesteacăn; iar după răcire, unealta era scoasă din această cămașă și încălzită din nou, apoi cufundată în apă. Protejarea părților ce nu urmau a fi cementate se realiza prin ambalarea prealabilă a acestora în argilă.
D. Turnarea
În secolul al XIV-lea, mai întâi în Renania, s-a ajuns la ideea de a lăsa fierul topit să se scurgă într-o adâncitură realizată în fața cuptorului, numită conform traducerii din limba engleză „scroafă”, care își făta „purceii” ei de fontă. Dintre tehnicile cele mai răspândite și ușor de folosit au fost cele ale turnării în forme de nisip și în tehnica „cerii pierdute”.
4. Vestigii patrimoniale ale metalurgiei fierului în România
În cele ce urmează vom prezenta situația conservării monumentelor de arheologie preindustrială și industrială legate de metalurgia fierului în România[5].
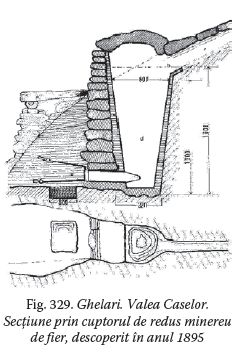
În anul 1895 a fost identificat un cuptor de redus minereu de fier la Ghelari, Valea Caselor, care a fost reconstituit la Muzeul Tehnic din Kensington de lângă Londra, la scara 1:3. Unul similar a fost descoperit în anul 1980, și are trăsături similare cu cuptoarele de tip Stückofen, răspândite în zona Alpilor și a Carpaților. Denumirea acestuia vine de la Stück/bucată, pentru că produsul finit s-a scos cu bucata după îndepărtarea suflantei și spargerea „pieptului” vetrei. Cuptorul se compune dintr-o cuvă tronconică cu lespezi de piatră de proveniență locală – fiind dispus pe direcția pantei și servind la asigurarea tirajului natural în procesul de reducere/topire. Zidul de sprijin al cuptorului, cu lățimea maximă de 2,85 m la bază, a fost bine ancorat în stâncă, iar pentru mărirea rezistenței lui i s-a dat o formă aproximativ triunghiulară, cu înălțimea maximă de 1,70 m. În partea inferioară este prevăzut cu două orificii despărțite numai printr-o lespede așezată pe muchie îngustă: primul, mai mare, plasat pe axul vertical al cuvei, care servea pentru scurgerea fierului brut, iar cel de-al doilea, mai mic, pentru introducerea unor foale acționate manual. Cuva cuptorului a fost căptușită în interior cu un material refractar sau lut special, primind, în urma arderii la circa 8000 C, o culoare brun-roșcată.
Deoarece acest tip de cuptoare erau nerentabile economic (trebuiau rezidite la fiecare șarjă și erau mici) s-au construit cuptoare mai înalte, cu zidărie masivă de piatră, de unde și denumirea de „Massenöfen”, cu „piept deschis”, care se mai numeau și „Floßofen” (Floß înseamnă fontă brută). Inițial erau construite pentru o suflantă, apoi pentru două.
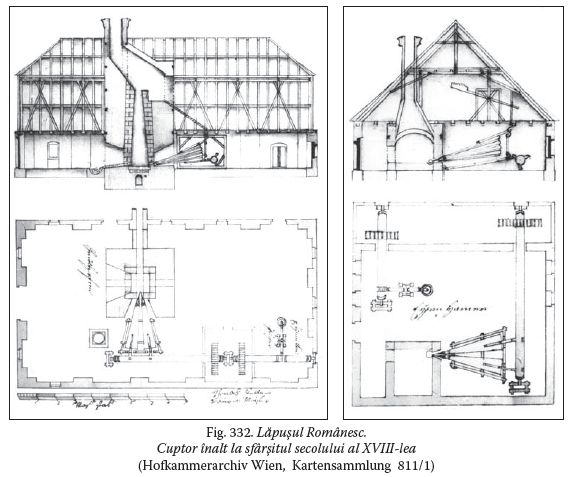 Un astfel de cuptor înalt s-a construit la Bocșa Montană în 1725, la Toplița de Hunedoara. Acestea au fost înlocuite de mult mai performantele furnale mari alimentate cu cocs de la Reșița, Anina, Călan și Hunedoara (după 1880).
Furnale pentru reducerea minereului sunt consemnate în Bucovina și Maramureș pentru secolele XVIII și XIX. Cele de la Lăpușul Românesc s-au aflat în Munții Rotunda la Păduroi-Strâmbul, pe malul stâng al râului Lăpuș, unde au funcționat un furnal zidit din piatră, cu piept deschis și suflante acționate hidraulic și o forjă interioară. La 1858 mai funcționa aici un furnal de 12,6 metri. La Borșa existau în 1866 două furnale. Un alt centru metalurgic tradițional exista în Iacobeni (Suceava). În apropiere, nu departe de Bistrița Aurie, exista o forjă cu două ciocane pentru fier afinat.
În munții Trascăului a fost una din cele mai importante exploatări a fierului din România. Mai precis la Rimetea au funcționat mai multe cuptoare și forje. Două asemenea forje au fost conservate și reconstituite integral în două muzee românești, mai precis în Muzeul Civilizației Tradiționale Populare din Dumbrava Sibiului și Muzeul Etnografic al Transilvaniei din Cluj Napoca. Ciocanul hidraulic (de tipul „Schwanzhammer”) din Dumbrava Sibiului se compune dintr-o roată hidraulică cu un fus cu came metalice. Prin învârtire, aceste came (sau „pene”) apăsau pe coada ciocanului, ridicându-se şi lăsându-se apoi să cadă imediat pe nicovală. Sistemul suflant consta dintr-un foi acţionat cu mâna sau cu piciorul. Când debitul de apă era suficient, se produceau la Rimetea, până în anul 1967, cu acest ciocan, zilnic: 35-40 hârleţe, 50-60 fiare de plug, 40-45 sape şi 40-45 lopeţi.
Forja de la Vlăhiţa (jud. Harghita) a funcţionat in situ chiar mai mult decât cea din imetea, transportată la Muzeul Civilizaţiei Populare Tradiţionale din Dumbrava Sibiului. Conştientă de valoarea instalaţiei ca monument de tehnică preindustrială, conducerea Întreprinderii de Fier din Vlăhiţa a menţinut-o ca o secţie separată, un fel de atelier-şcoală în care vizitatorii sau omul de rând să cunoască metodele tradiţionale de forjare a fierului. Aici se produceau, ca şi la forjele de la Rimetea, în special unelte agricole şi de uz casnic. Din păcate, după anul 2005 când uzina a fost închisă, nu s-a mai îngrijit nimeni de acest obiect unic de patrimoniu preindustrial, distrugându-se foarte rapid, în special ciocanele şi roţile hidraulice construite din lemn.
Forja de la Vlăhiţa a fost dotată cu trei ciocane acţionate de câte o roată hidraulică pusă în mişcare de jetul de apă obţinut prin simplă cădere (admisiune superioară). Pe fundul jgheabului, amenajat la nivelul streşinii construcţiei care adăpostea forja, exista pentru fiecare roată o uşiţă care se putea deschide cu o ecluză cu un sistem de pârghii, primind astfel un debit reglabil; cu alte cuvinte, aşa se putea imprima axului cu came viteza dorită, pentru o fază sau alta a procesului de forjare.
Această forjă prelucra fonta obţinută pe plan local, adică din furnalul construit după 1851 pe Valea Homorodului Mic. În momentul .n care consorţiul „Kronst.dter Bergbau- und Hüttenaktienverein” a preluat această uzină, denumită apoi „Nikolaushütte”, În anul 1855 se construieşte un furnal din zidărie masivă (tip „Blauofen”) de 7,2 m, cu suflante duble acţionate cu o roată hidraulică cu un diametru de 4,8 m. Pe la 1860, s-a reconstruit şi acest furnal înalt, amplasat pe piloni şi cu „piept deschis”.
Cel mai reprezentativ monument de patrimoniu industrial din această zonă este furnalul din Herculian (jud. Covasna). Starea lui de conservare este bună, datorită preocupărilor autorităţilor locale şi judeţene de a pune în circuitul turistic acest monument tehnic al industriei siderurgice cu caracter de unicat. La această construcţie din piatră de carieră, din care a dispărut numai puntea de alimentare executată din lemn, gurile de alimentare, în forma unor nişe conice, s-au păstrat perfect, sugerând procesul de alimentare cu aer cu ajutorul unor foale. Furnalul, construit la începutul celei de a doua jumătăţi a secolului al XIX-lea, a fost folosit până în 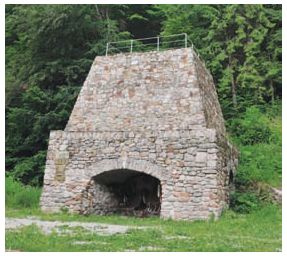 anul 1950. Iniţial el avea înălţimea de 7,2 m şi producea în jur de 1.000-1.500 chintale de fier brut. Conştienţi de valoarea de unicat a acestui furnal, Consiliul Judeţean Covasna, cu sprijinul Cercului VAJ .D.M din Nyiregyhaza (Ungaria), a iniţiat în anul 2006 un nou proiect de reabilitarea a acestui monument, redându-i forma iniţială prin reconstruirea rampei de încărcare care pleacă de pe un promontoriu de deal. Acest sit de arheologie industrială este menţionat în L.M.I., Covasna, la nr. 343.
Furnalul de la Zimbru (Arad) a fost construit, după câte se ştie, în intervalul 1844-1865, aparţinând mai multor proprietari. El face parte tot din categoria furnalelor cu pilieri, cu un p.ntec care nu este lărgit la baza vetrei, ca o caracteristică a aşa-numitelor cuptoare cu creuzet („Tiegelofen”). Şi proporţia dintre baza construcţiei, care s-a păstrat pe o lăţime de 7 m şi înălţimea sa de aprox. 15 m, contrastează cu furnalele de acest tip. Furnalul a fost alimentat cu minereu şi mangal de pe promontoriul unui deal, cu ajutorul unei punţi din lemn, procedeu aplicat şi la Moneasa şi la Vlăhiţa. Ruinele furnalului, situat pe Valea Râului, la 3 km de sat (lângă cabana forestieră), figurează în L.M.I., Arad, la nr. 376.
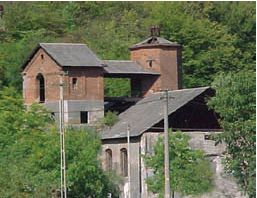 Unul dintre cele mai bine conservate furnaluri din țară este cel de la Govăjdia, mult mai aproape de sursele de minereu de la Ghelari, decât cele de la Topliţa. În anul 1805, Tezaurariatul a alocat suma de 33.721 florini pentru începerea construcţiei, din care numai furnalul propriu-zis a costat 29.486 florini. Potrivit plăcii comemorative (între timp dispărută) „AVGVSTO IMPERANTE FRANCISCO EXTRVCTVM – MDCCCX”, construcţia a durat până în anul 1810, dar furnalul a fost pus în funcţiune numai în anul 1813. Cu toate că nu s-a păstrat documentaţia originală a primei faze de construcţie, totuşi se cunosc dimensiunile lui: înălţimea totală – 9,50; diametrul creuzetului la bază – 1,10 m; diametrul pântecului – 2,15 m; diametrul gâtului – 1,05; înălţimea pântecului de la bază – 3,15 m; înălţimea gurilor de aer de la bază – 0,53 m; volumul util – 20,02 m. Creuzetul era închis.
5. Concluzii
Toată această prezentare conține și analiza economică asupra acestor tehnici, ea ducând la concluzia că prețurile de cost erau mici, determinate de următorii factori:
- – simplitatea construcțiilor în care erau amplasate fierăriile
- – mijloacele de producție, care în decursul istoriei prelucrării fierului nu și-au schimbat foarte mult forma și componența: cuptor, foi (foale), nicovală, ciocane de diferite mărimi, tocilă, dornuri, dălți etc. Unele schimbări au intervenit la instalațiile pentru prelucrare: foi (suflante), ciocane, tocile (cuțite, polizoare) dar și în ceea ce privește modul de acționare: manual, prin călcare cu piciorul sau hidraulic.
- – substanțele folosite puteau fi obținute la prețuri foarte mici, sau unele dintre ele erau probabil fără cost (bălegar, urină de vită, copite de cal, intestine de pasăre).
De ce merită păstrate tehnicile de prelucrare a fierului?
- – din punct de vedere etnografic, această activitate de păstrare ar determina salvarea unei tradiții atât de răspândită cândva la români, și nu numai, și a interferențelor înregistrate în decursul istoriei;
- – ar însemna rememorarea și poate chiar reactivarea unor obiceiuri legate de această meserie;
- – mediul înconjurător ar putea fi protejat grație materialelor naturale folosite în procesul tehnologic;
- – folosirea acestor tradiții ar putea acoperi un sector al producției, acela de unicate sau serie mică;
- – ar putea determina inițierea tinerilor cu vârstele cuprinse între 12-18 ani, atât în metodele tradiționale de prelucrare a fierului pentru o viitoare specializare, dar ar putea determina și o mai bună cunoaștere a istoriei și a interferențelor sociale;
- – ar putea promova un dialog intercultural și o cunoaștere reciprocă a culturii și istoriei popoarelor europene;
- – ar putea promova creativitate și diseminarea transnațională a culturii;
- – ar putea conduce la recunoașterea rolului culturii în dezvoltarea socio-economică.
[1] Barthelemy L’Anglais, De proprietatibus rerum.
[2] Apud Valer Butură, Străvechi mărturii de civilizaţie românească. Transilvania – studiu etnografic, Bucureşti, 1989
[3] Apud Ioana Duicu, Ioana Gherghinescu, Tehnici meșteșugărești de prelucrare a fierului, în „Revista Muzeelor”.
[4] Relatare a unui meșter care se ocupă de ascuțitul uneltelor tăietoare.
[5] Informațiile folosite în continuare au fost preluate după Volker Wollmann, Patrimoniu preindustrial și industrial în România, Sibiu, editura Honterus, 2010-2011, p. 222 și urm.